Tava Yıkama ve Kurutma: Gıda Hijyeninin Görünmeyen Kahramanı
· YGMAK MACHINERY
Ring sistemli kek hatlarında tavalar günde yüzlerce kez fırına girer. Her turda tava yüzeyinde kalan hamur kalıntısı ve yağ filmi, yıkanmadığı takdirde karbonlaşarak hem ürün görünümünü bozar hem de mikrobiyolojik risk oluşturur. Karbonlaşmış kalıntı yalnızca estetik sorun değildir; tava kaplamasını aşındırır, ısı transferini bozar ve pişme homojenliğini etkiler.
Tava hijyeni konuşulurken genellikle "arada bir elden geçiririz" yaklaşımıyla karşılaşırız. Oysa endüstriyel üretimde tava, ürünle en uzun süre temas eden ekipmandır ve hijyen statüsü ürün temas yüzeyi standardında olmalıdır. Hat içi tava yıkama-kurutma istasyonu, bu standardı insan inisiyatifinden çıkarıp sistemin parçası yapar. Bu yazıda istasyonun çalışma mantığını, kurutmanın neden yıkama kadar önemli olduğunu ve işletme ekonomisini ele alıyoruz.
Kirli Tavanın Gerçek Maliyeti
Kirli tavayla üretim, faturasını birkaç kalemde birden keser. Ürün tarafında; taban renk bozuklukları, yapışma kaynaklı form kusurları ve kalıntı partiküllerinin ürüne taşınması görülür. Ekipman tarafında; karbon tabakası tava kaplamasını yer, deforme başlayan tavalar depozitör ve boşaltma istasyonlarında senkron sorunları yaratır.
En ağır fatura ise gıda güvenliği tarafındadır: yağ-karbon karışımı tabaka, mikroorganizma ve haşere için besin kaynağıdır; denetimlerde ilk bakılan noktalardandır. Bu kalemlerin toplamı, yıkama istasyonunun işletme maliyetinin katbekat üzerindedir.
Hat İçi Yıkamanın Çalışma Mantığı
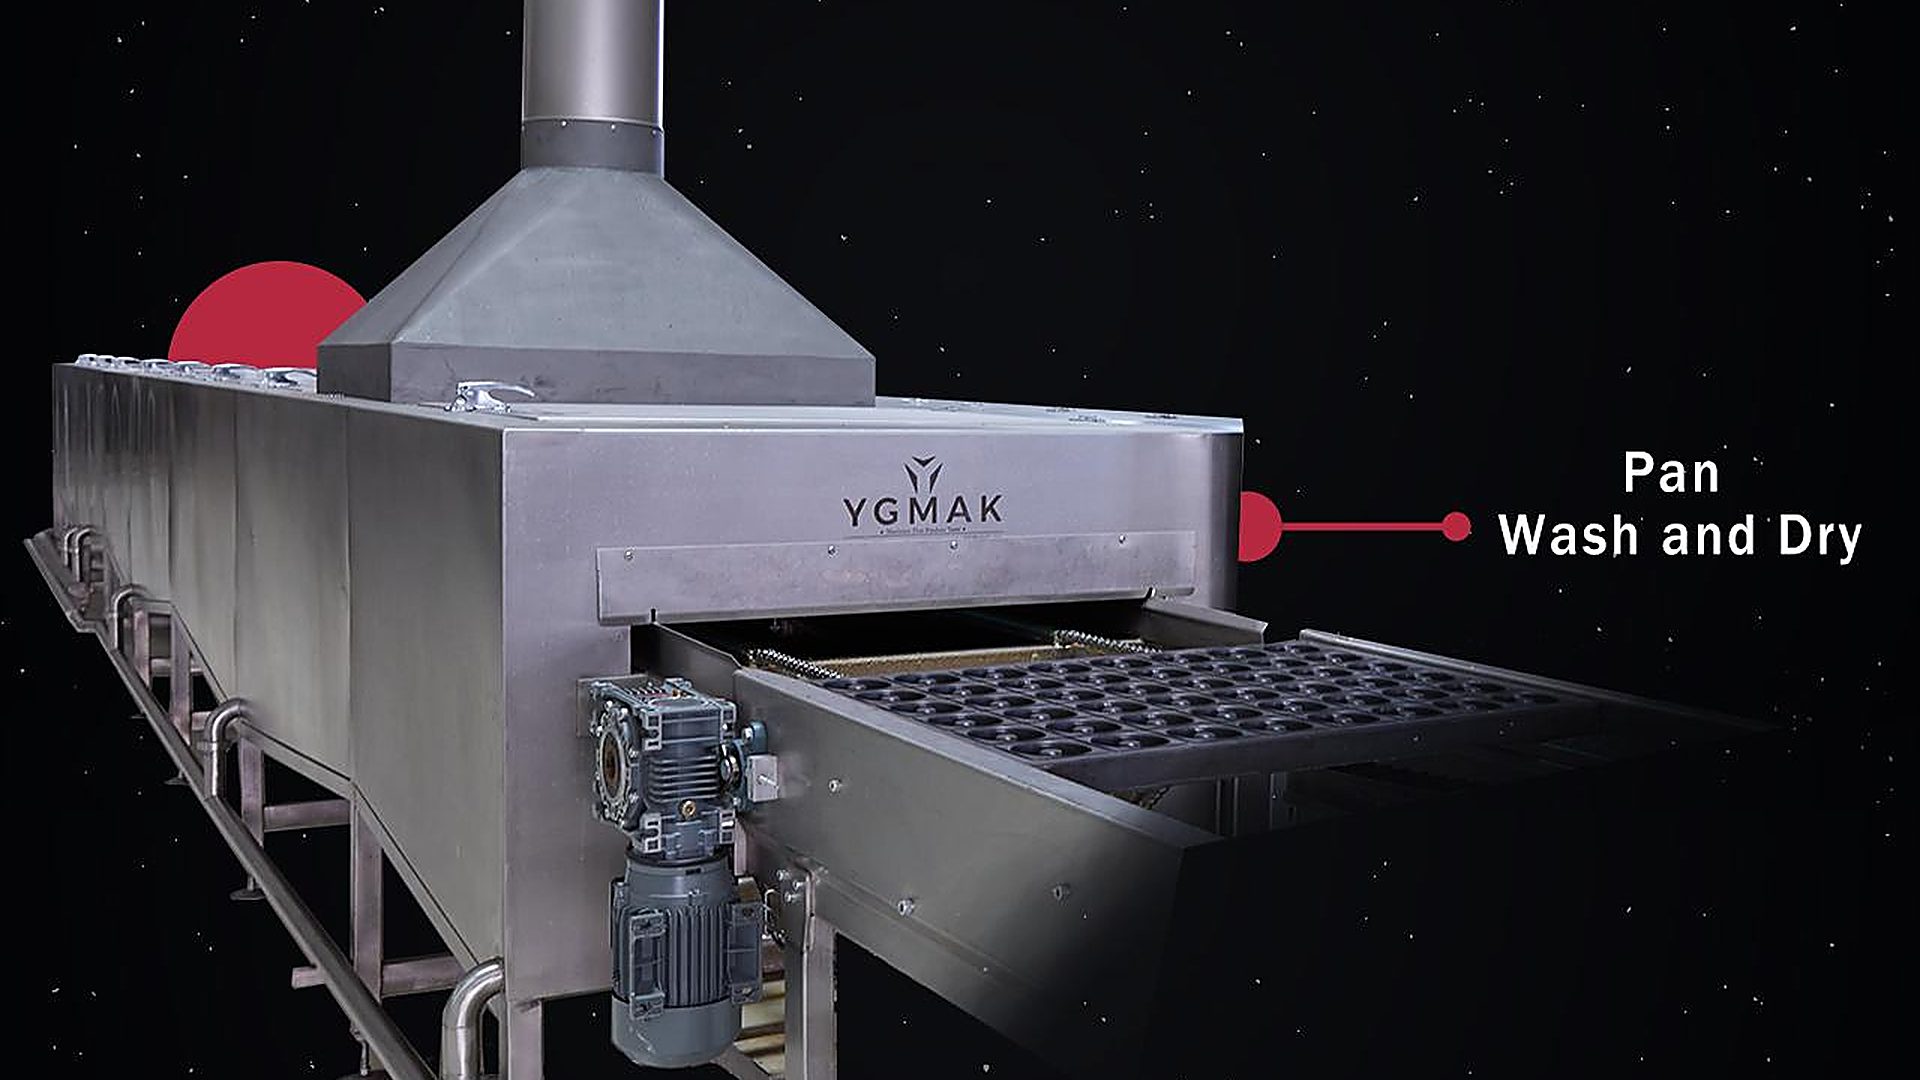
Tavaların hattan alınıp elde yıkanması hem işçilik yükü hem standart dışı sonuç demektir. Hat içi yıkama istasyonunda tavalar; ön duşlama, basınçlı deterjanlı yıkama, durulama ve kurutma bölgelerinden kesintisiz geçer. Ön duşlama iri kalıntıyı alır; ana yıkamada sıcaklık, basınç ve deterjan konsantrasyonu üçlüsü karbonlaşmış filmi çözer; durulama kimyasal kalıntıyı sıfırlar.
İstasyonun hat içinde olması, yıkama frekansını üretim planının parçası yapar: her tava, her turda ya da tanımlı tur aralığında aynı standartla yıkanır. Böylece hijyen, operatörün o günkü yoğunluğuna bağlı olmaktan çıkar.
- Yıkama sıcaklığını ve deterjan dozajını otomatik kontrole bağlayın
- Nozul desenini tava geometrisine göre seçtirin; kör göz kalmasın
- Durulama iletkenlik kontrolüyle kimyasal kalıntıyı doğrulayın
- Yıkama frekansını ürün tipine göre reçeteleyin (yağlı ürünlerde sıklaştırın)
Kurutma: Yıkamanın Yarısı
Yıkanan tavanın üzerinde kalan su damlası, zincirleme sorun başlatır: püskürtülen ayırıcı yağ su üzerinde tutunamaz, hamur tavaya yapışır, boşaltmada ürün parçalanır. Ayrıca fırına nemli giren tava, enerji yükünü artırır ve ilk turda pişme sapması yaratır.
Bu yüzden kurutma, yıkamanın ayrılmaz yarısıdır. Yüksek debili hava bıçakları suyu yüzeyden sıyırır; gerekli hatlarda ısıtmalı kurutma bölgesi kalan nemi alır. Kurutma performansı, tava gözlerinin derinliğine ve desenine göre tasarlanmalıdır: derin gözlü tavalarda yönlendirilmiş hava olmadan göz diplerinde su kalır.
Su ve Kimyasal Ekonomisi
Modern yıkama istasyonları durulama suyunu geri kazanarak ön yıkamada kullanır; kaskad su yönetimiyle tüketim ciddi oranda düşer. Deterjan dozajı otomatik yapılır ve konsantrasyon sensörle izlenir: eksik dozaj yıkama kalitesini, fazla dozaj hem maliyeti hem durulama yükünü artırır.
Filtrasyon sisteminin düzenli bakımı, nozul tıkanmalarını ve yıkama kalitesindeki sinsi düşüşü önler. Atık su hattında yağ ayırıcı kullanımı, hem mevzuat uyumu hem arıtma yükü açısından baştan planlanmalıdır.
Tava Parkı Yönetimi: Yıkamanın Ötesi
Yıkama istasyonu, tava parkı yönetiminin merkezidir ama tamamı değildir. Tavaların periyodik kaplama kontrolü, deforme tavaların ayıklanması ve yedek tava stoğunun planlanması; hat verimliliğinin sessiz bileşenleridir. Kaplamasını yitirmiş tava, en iyi yıkamayla bile yapışma sorununa döner; bu noktada yeniden kaplama ya da yenileme kararı ekonomik ömür hesabıyla verilir.
İyi işletilen hatlarda tava parkı; numaralandırılır, tur sayısı izlenir ve bakım geçmişi kaydedilir. Bu basit disiplin, "hangi tavalar sorun çıkarıyor?" sorusunu veriyle cevaplanabilir hale getirir.
Sık Sorulan Sorular
Tavalar hangi sıklıkla yıkanmalı?
İdeal kurgu hat içi istasyonla her turda yıkamadır; bu mümkün değilse ürün yağlılığına ve kalıntı eğilimine göre tanımlı tur aralığı belirlenir. Kritik olan, frekansın yazılı standarda bağlanması ve göz kararına bırakılmamasıdır.
Elde yıkama neden yeterli değil?
Elde yıkamada sıcaklık, basınç ve süre standartlaştırılamaz; sonuç operatöre göre değişir. Ayrıca yüzlerce tavanın elden geçmesi ciddi işçilik ve zaman demektir. Hat içi istasyon, aynı işi sabit kalitede ve üretimi durdurmadan yapar.
Kurutma bölgesi olmadan istasyon kurulabilir mi?
Önerilmez; ıslak tava yağlamayı bozar ve yapışma sorunlarını geri getirir. Alan kısıtı varsa en azından hava bıçaklı sıyırma şarttır; derin gözlü tavalarda ısıtmalı bölge güçlü tavsiyedir.
Yıkama istasyonu su tüketimini ne kadar artırır?
Geri kazanımlı (kaskad) tasarımda tüketim, elde yıkamaya kıyasla çoğunlukla düşer; çünkü su hedefli kullanılır ve tekrar değerlendirilir. Gerçek tüketim; tava boyutu, kirlilik yükü ve frekansa göre projede hesaplanır.