Tava Yağlama İstasyonu: Küçük İstasyon, Büyük Tasarruf
· YGMAK MACHINERY
Kekin tavadan temiz ayrılması, ayırıcı yağın doğru miktarda ve doğru desende uygulanmasına bağlıdır. Elle veya kontrolsüz püskürtmeyle yapılan yağlama; üründe yağ lekeleri, tava kenarlarında birikme ve ciddi bir yağ israfı demektir. Üstelik israf yalnızca yağ faturası değildir: fazla yağ fırında duman, hat çevresinde kayganlık ve temizlik yükü olarak da geri döner.
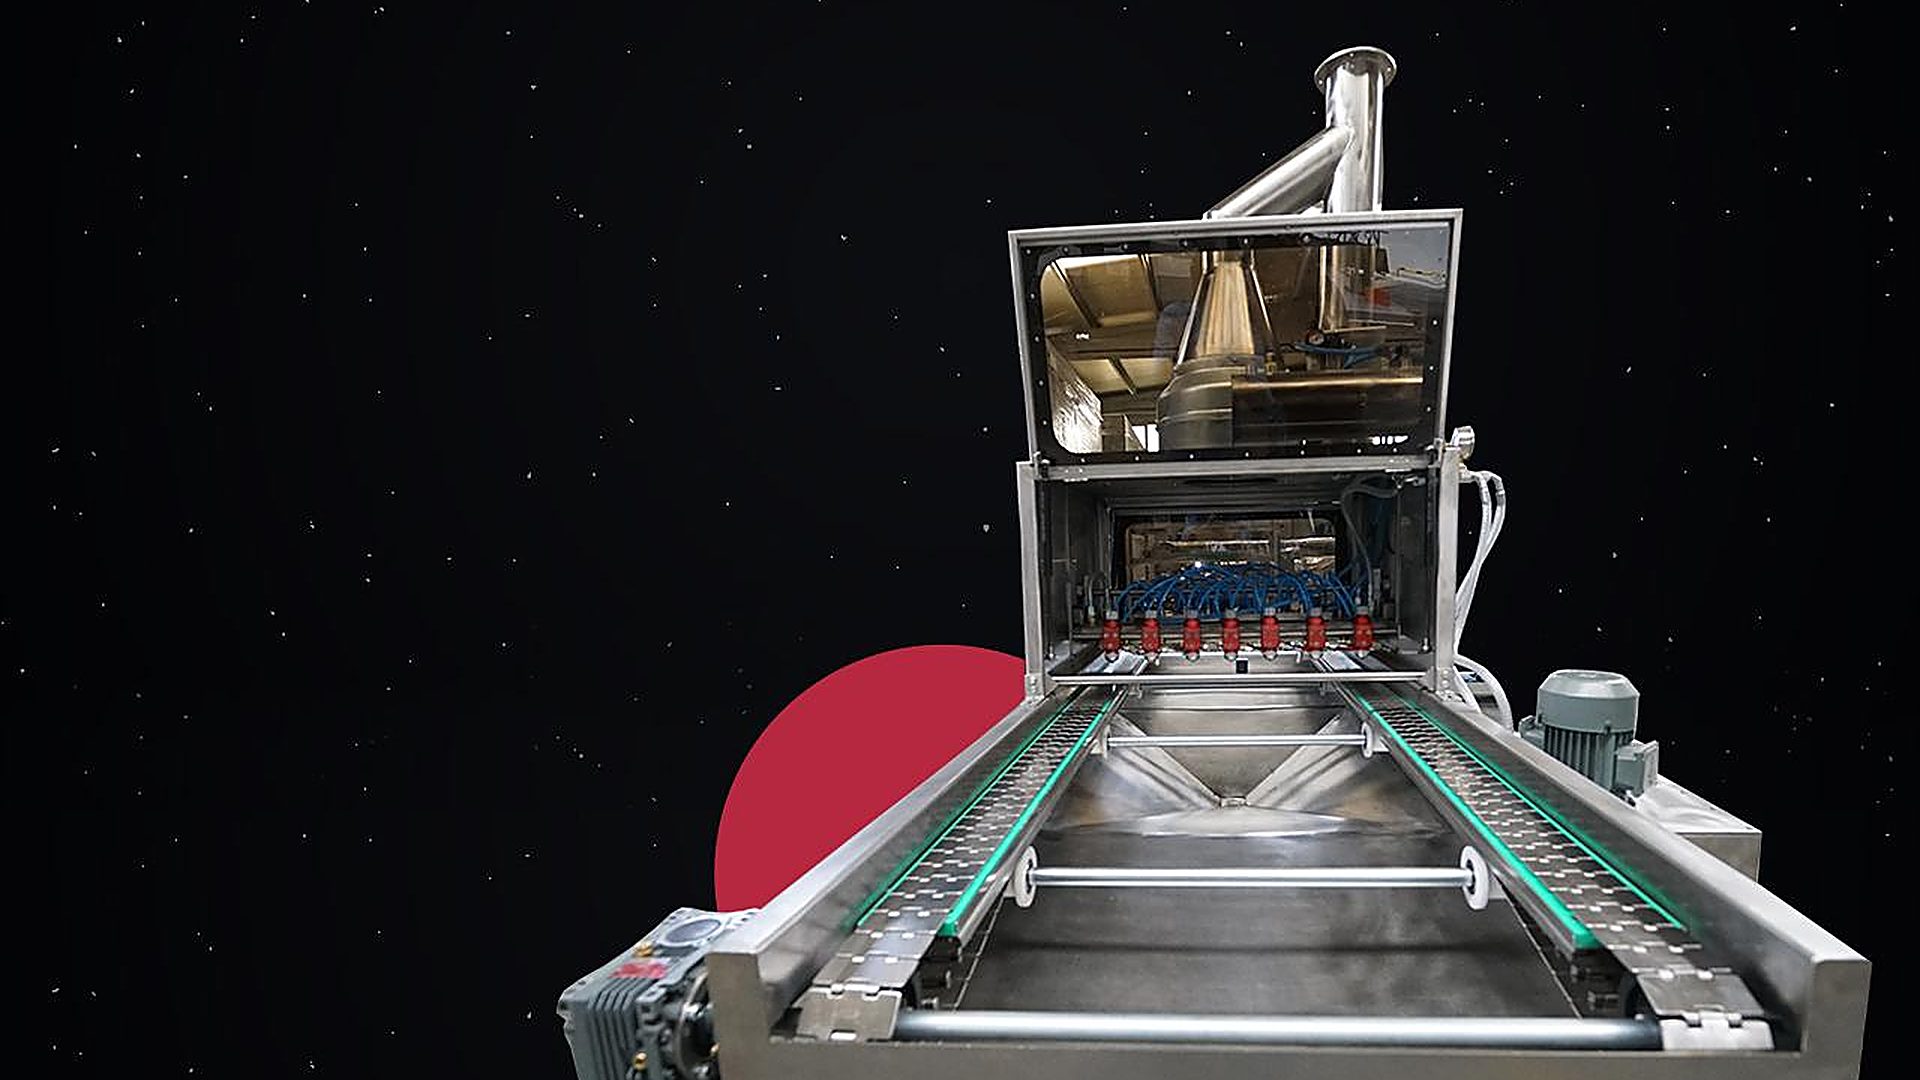
Otomatik yağlama istasyonu, hattın en küçük üniteleri arasındadır; ancak getirisi boyutuyla ters orantılıdır. Gram hassasiyetinde püskürtme, tava başına tüketimi standartlaştırır ve yüksek tonajlı hatlarda kendi bedelini kısa sürede amorti eder. Bu yazıda püskürtme teknolojisini, yağ seçimini ve istasyonun ürün kalitesine etkisini detaylandırıyoruz.
Neden Otomatik Yağlama?
Manuel yağlamanın temel sorunu değişkenliktir: operatör, vardiya ve hatta saat bazında uygulanan yağ miktarı değişir. Eksik yağlanan göz yapışma ve ürün kaybı; fazla yağlanan göz taban kızarması ve leke demektir. Otomatik istasyon bu değişkenliği ortadan kaldırır; her göz, her turda aynı miligram aralığında yağ alır.
İkinci kazanım iş güvenliği ve ortam hijyenidir: elle püskürtmede havaya karışan yağ zerreleri; zeminde kayganlık, ekipman üzerinde film ve filtrelerde yük oluşturur. Kabinli otomatik istasyon, püskürtmeyi kapalı hacimde yapar ve savrulan yağı emişle toplar.
Hassas Püskürtme Teknolojisi
İstasyondaki nozullar, tava gözlerinin geometrisine göre konumlandırılır ve yalnızca tava hizaya geldiğinde püskürtme yapar. Elektrostatik veya hava destekli atomizasyon, yağı mikron boyutunda damlacıklarla ince film halinde dağıtır; hedef, göz yüzeyini tam örten en ince katmandır.
Tava deseni değişen hatlarda reçeteyle çağrılan nozul programları, format değişimini dakikalara indirir. Gelişmiş sistemlerde tava algılama sensörü; eksik ya da hatalı dizilmiş tavada püskürtmeyi keserek hem israfı hem kabin kirlenmesini önler.
- Nozul kontrolünü günlük rutine ekleyin: tıkalı nozul eksik yağlama demektir
- Yağ filtresini üretici periyodunda değiştirin; partikül nozul ömrünü kısaltır
- Kabin emiş filtrelerini düzenli temizleyerek ortam hijyenini koruyun
- Format değişimlerinde püskürtme desenini ilk tavada görsel doğrulayın
Yağ Seçimi ve Isı Dayanımı
Ayırıcı yağ seçimi, istasyon performansının yarısıdır. Fırın sıcaklığına dayanımı düşük yağlar; duman, koku ve tavada vernikleşme (polimerize film) yaratır. Vernikleşmiş tava, zamanla en iyi püskürtmeye rağmen yapışma sorununa döner ve ağır temizlik ister.
Gıda sınıfı, yüksek duman noktalı ve püskürtmeye uygun viskozitede yağlar tercih edilmelidir. Yağ-su emülsiyonu kullanan sistemlerde emülsiyon stabilitesi ayrıca izlenmelidir; ayrışan emülsiyon, nozullarda tıkanma ve tutarsız film demektir. Yağ değişikliği yapılacaksa, mevcut nozul ve ısıtma ayarlarıyla saha testi şarttır.
Tüketim Ekonomisi: Rakamların Dili
Yağlama ekonomisi basit bir formülle görünür kılınır: göz başına hedef miligram × göz sayısı × günlük tur × çalışma günü. Kontrolsüz püskürtmeyle bu rakam kolayca hedefin katlarına çıkar. Otomatik istasyonlar tüketimi hedef bandında sabitler; aradaki fark, yıllık tonajda istasyon bedelini aşan tasarrufa dönüşür.
Tasarrufun ikincil kalemleri de kayda değerdir: daha az yağ, fırında daha az duman ve baca yükü; hat çevresinde daha az temizlik; filtrelerde daha uzun ömür. Tüketim verisinin otomasyonda izlenmesi, sapmaları (tıkalı/aşınmış nozul) erken yakalayan bir bakım sinyali olarak da çalışır.
Ürün Kalitesine Doğrudan Etki
Homojen yağ filmi; kekin tabanında renk eşitliği, kolay ayrılma ve pürüzsüz yüzey sağlar. Fazla yağ ise tabanda kızarma, yağ göllenmesi ve ambalaj içinde leke olarak geri döner. Tava kenarlarına taşan yağ, fırında karbonlaşarak tava hijyen döngüsünü de bozar; yağlama ve yıkama istasyonları bu yüzden birlikte düşünülmelidir.
Doğru yağlama yalnızca tasarruf değil, doğrudan görünür kalitedir: rafta yan yana duran iki üründen tabanı temiz ve eşit renkli olan, tüketici gözünde her zaman öndedir.
Sık Sorulan Sorular
Göz başına ne kadar yağ kullanılmalı?
Hedef; göz yüzeyini tam örten en ince filmdir ve ürün reçetesine, tava kaplamasına göre değişir. Doğru değer, deneme üretiminde yapışma sınırının güvenli üzerinde belirlenir ve reçeteye kaydedilir. Önemli olan değerin sabitlenmesi ve göz kararından çıkarılmasıdır.
Kağıtlı (kapsüllü) ürünlerde yağlama gerekir mi?
Hayır; kağıt kapsül kullanılan ürünlerde tava yağlanmaz, kağıt doğrudan temiz tavaya yerleştirilir. Aynı hatta kağıtlı-kağıtsız dönüşümlü üretim varsa, yağlama istasyonunun reçeteyle devre dışı kalabilmesi sağlanmalıdır.
Nozullar ne sıklıkla değişmeli?
Değişim süresi yağ kalitesine ve çalışma saatine bağlıdır; doğru pratik, takvim yerine performans izlemektir. Püskürtme deseninde bozulma, tüketimde açıklanamayan artış ya da gözlerde eşitsiz film, nozul bakım/değişim sinyalidir.
Elektrostatik püskürtme her hatta gerekli mi?
Zorunlu değil; ancak yüksek hızlı hatlarda ve ince film hedefinde elektrostatik sistemler, savrulmayı azaltıp transfer verimini artırır. Orta kapasitede hava destekli atomizasyon, doğru nozul seçimiyle yeterli sonuç verir.