Çikolata Kaplama (Enrobing) Sürecinin Püf Noktaları
· YGMAK MACHINERY
Çikolata kaplama, bir ürüne en yüksek algılanan değeri katan ama en çok teknik disiplin isteyen istasyondur. Aynı bisküvi ya da kek, kaplandığında farklı bir fiyat segmentine taşınır; ancak bu segmentte tüketicinin beklentisi de yükselir. Parlak, çıtır ve homojen bir kaplama; doğru temperleme, doğru perde ayarı ve doğru soğutmanın aynı anda sağlanmasıyla mümkündür — üçünden biri aksarsa diğer ikisi onu telafi edemez.
Enrobing sürecini anlamanın en iyi yolu, çikolatayı canlı bir malzeme olarak görmektir: sıcaklığa, neme ve zamana karşı sürekli tepki verir. Bu yazıda kaplama hattını; çikolata tipinin seçiminden perde ayarına, geri kazanım döngüsünden soğutma profiline kadar uçtan uca ele alıyoruz.
Gerçek Çikolata mı, Kaplama Çikolatası mı?
İlk stratejik karar çikolata tipidir. Kakao yağı esaslı gerçek çikolata; üstün lezzet ve "çikolata" etiketi sağlar ancak temperleme zorunluluğu getirir ve sıcak iklim lojistiğinde hassastır. Bitkisel yağ esaslı kaplama çikolatası (compound) ise temperleme istemez, geniş sıcaklık toleransıyla çalışır ve maliyeti düşüktür; karşılığında etiket ve lezzet farklılığı kabul edilir.
Bu tercih; hedef pazarın mevzuatına, raf fiyat segmentine ve ihracat iklim koşullarına göre baştan netleştirilmelidir. Hat tasarımı açısından fark temperleme ünitesidir: gerçek çikolata hattına temperleme makinesi eklenir, compound hatta eritme-stok yeterlidir. İleride gerçek çikolataya geçişi ihtimal dahilinde gören yatırımcı, hat yerleşiminde temperleme için alan bırakmalıdır.
Temperlemenin Rolü ve Fat Bloom
Gerçek çikolata kullanılan hatlarda kakao yağının stabil kristal formda (beta kristali) katılaşması için temperleme zorunludur. Temperleme; çikolatayı kontrollü eğriyle soğutup tekrar hafif ısıtarak doğru kristal çekirdeklerini oluşturma işlemidir. Yanlış temperlenmiş çikolata matlaşır, yüzeyde beyazlanma (fat bloom) yapar, kırılganlığını ve ağızda erime karakterini kaybeder.
Fat bloom, üretimden haftalar sonra da ortaya çıkabildiği için sinsi bir sorundur: ürün sevk edilirken kusursuz görünür, rafta beyazlar. Kök neden neredeyse her zaman temperleme eğrisinde ya da depolama sıcaklık dalgalanmasındadır. Tempermetre ile düzenli ölçüm, bu riski üretim anında görünür kılar.
Perde, Blower ve Alt Kaplama Ayarı
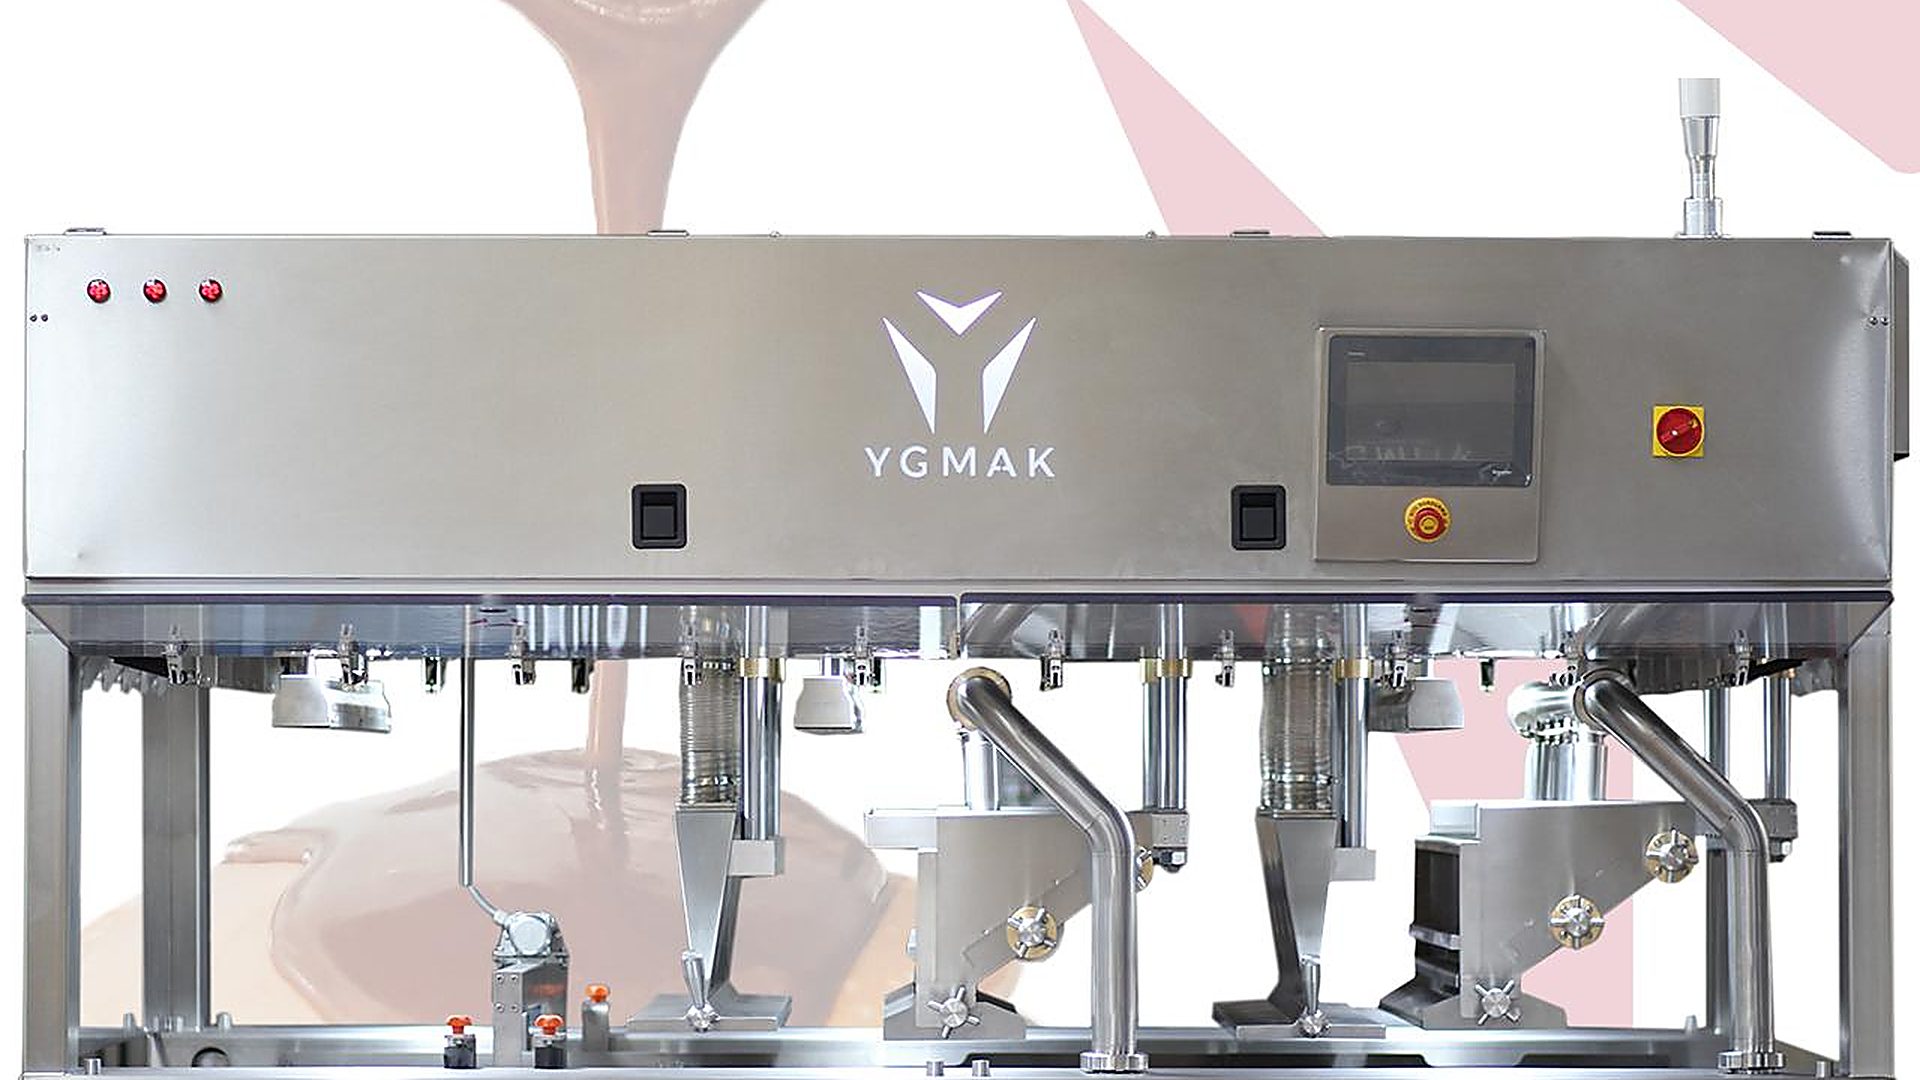
Kaplama makinesinde ürün, akan çikolata perdesinin içinden geçer. Perde debisi, blower (üfleme) şiddeti ve bant titreşimi birlikte kaplama kalınlığını belirler: perde ürünü tamamen örtmeli, blower fazla çikolatayı sıyırıp geri kazanmalı, titreşim ise alt yüzey ve kenarlarda birikmeyi düzeltmelidir.
Fazla kaplama doğrudan hammadde israfıdır ve yıllık tonajda ciddi maliyet yaratır; eksik kaplama ise örtmeyen köşeler ve görünüm kusuru demektir. Alt kaplama merdanesi, ürünün tabanındaki çikolata filmini standartlaştırır; taban filmi hem lezzet bütünlüğü hem ürünün banttan temiz ayrılması için gereklidir.
- Perde debisini ürün yüksekliğine göre kademelendirin; yüksek ürün çift perde isteyebilir
- Blower şiddetini, kaplamayı inceltirken yüzey dalgası oluşturmayacak düzeyde tutun
- Kaplama öncesi ürün sıcaklığını oda sıcaklığına yakın sabitleyin; soğuk ürün çikolatayı erken dondurur
- Titreşim şiddetini ürün kırılganlığına göre sınırlayın
- Kaplama oranını (çikolata/ürün ağırlığı) vardiya rutini olarak tartımla izleyin
Geri Kazanım Döngüsü ve Çikolata Sağlığı
Ürünü örtmeyen çikolata; tekne, elek ve pompa üzerinden eritme-stok sistemine geri döner. Bu döngü hattın ekonomisini kurar ancak yönetilmezse kalite riskine dönüşür: geri dönen çikolata ürün kırıntısı taşır ve tekrarlanan ısıl çevrimle yorulur. Elek bakımı, kırıntı ayırma ve stok tankında taze çikolatayla harmanlama oranı; kaplama kalitesinin uzun vadeli sigortasıdır.
Nem, çikolatanın baş düşmanıdır: sisteme giren eser miktardaki su bile viskoziteyi geri dönüşsüz yükseltir. Buharlı temizlik sonrası kurutma disiplini ve tank kapaklarının yoğuşmaya karşı korunması, basit ama hayati kurallardır.
Soğutma Dengesi: Son ve Belirleyici Adım
Kaplama sonrası soğutma tüneli 10-12°C bandında, kademeli profille çalışmalıdır. Aşırı soğuk tünel çikolatada matlaşma ve çıkışta terleme (yoğuşma) yapar; yetersiz soğutma ise paketlemede yapışma sorunu doğurur. Tünel çıkış sıcaklığı, paketleme salonu sıcaklığıyla birlikte düşünülmelidir; ürün, çiy noktasının üzerinde bir yüzey sıcaklığıyla salona çıkmalıdır.
İyi bir kaplamanın yarısı kaplama makinesinde, diğer yarısı soğutma tünelinde kazanılır. Kaplama hattı kuran ya da modernize eden her işletmeye önerimiz; makine ve tüneli tek sistem olarak projelendirmek, kapasite artışlarında ikisini birlikte yeniden hesaplamaktır.
Sık Sorulan Sorular
Kaplama kalınlığı nasıl standartlaştırılır?
Kaplama oranı (ürün başına çikolata ağırlığı) tanımlanır ve vardiya içinde tartımla izlenir. Perde debisi, blower ve titreşim bu orana göre reçeteleştirilir. Ürün geometrisi değiştiğinde oran yeniden doğrulanmalıdır; aynı ayarlar farklı boyutta farklı sonuç verir.
Fat bloom çıkan ürünlerde kök neden nasıl bulunur?
Önce temper ölçüm kayıtlarına, sonra soğutma tüneli profiline, en son depo-lojistik sıcaklık geçmişine bakılır. Üretimden hemen sonra görülen bloom çoğunlukla temper/tünel kaynaklı, haftalar sonra görülen bloom depolama kaynaklıdır.
Compound kaplamadan gerçek çikolataya geçiş zor mudur?
Hat tarafında ana fark temperleme ünitesinin eklenmesi ve sıcaklık yönetiminin sıkılaşmasıdır; mevcut kaplama makinesi çoğunlukla korunur. Asıl değişim işletme disiplinindedir: temper ölçümü, daha dar tünel toleransı ve depolama koşulları. Geçiş, pilot partilerle doğrulanarak yapılmalıdır.
Kaplama hattında en sık yapılan hata nedir?
Soğutma tünelini sabit ve çok düşük sıcaklıkta çalıştırmak. Hızlı katılaşma hedeflenirken parlaklık feda edilir ve çıkışta terleme başlar. İkinci sık hata, geri kazanım çikolatasını taze çikolatayla harmanlamadan sürekli döndürmektir.